
 EN
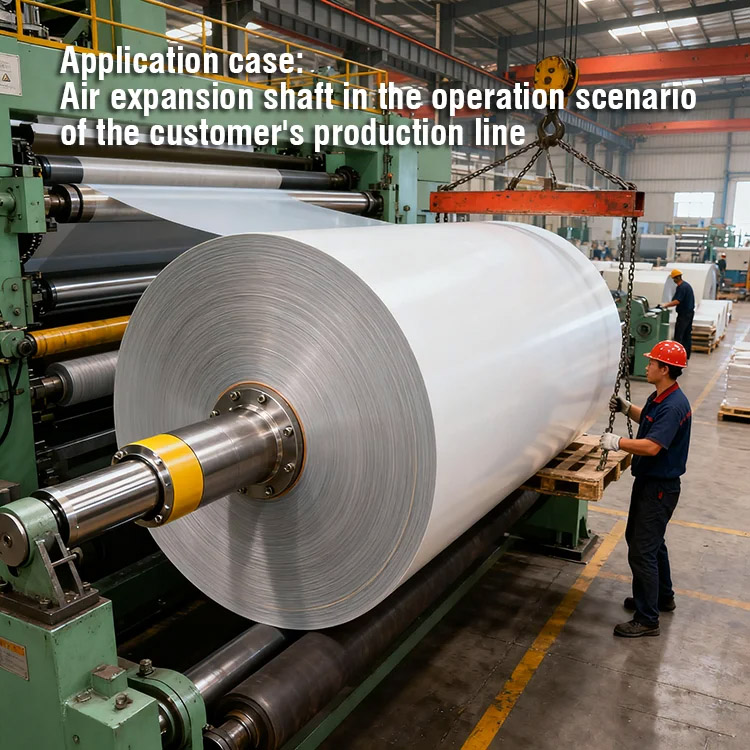
アンワインド装置は、産業用紙、フィルム、ウェブ加工アプリケーションにおいて、速度制御、安全性、運用信頼性のバランスを取った高精度の制動システムを必要とします。エアシャフトは、こうした過酷な環境向けに特別に設計された高性能空気圧制動装置の重要な構成要素として注目されています。エアシャフトは回転するコア部品として機能し、制動機構に制御された空気圧を供給することで、アンワインド工程における滑らかな張力制御および緊急停止機能を実現します。エアシャフトが空気圧制動システム内でどのように動作するかを理解することは、ラインの性能および作業者の安全を担う保守担当者、エンジニア、調達担当者にとって不可欠です。
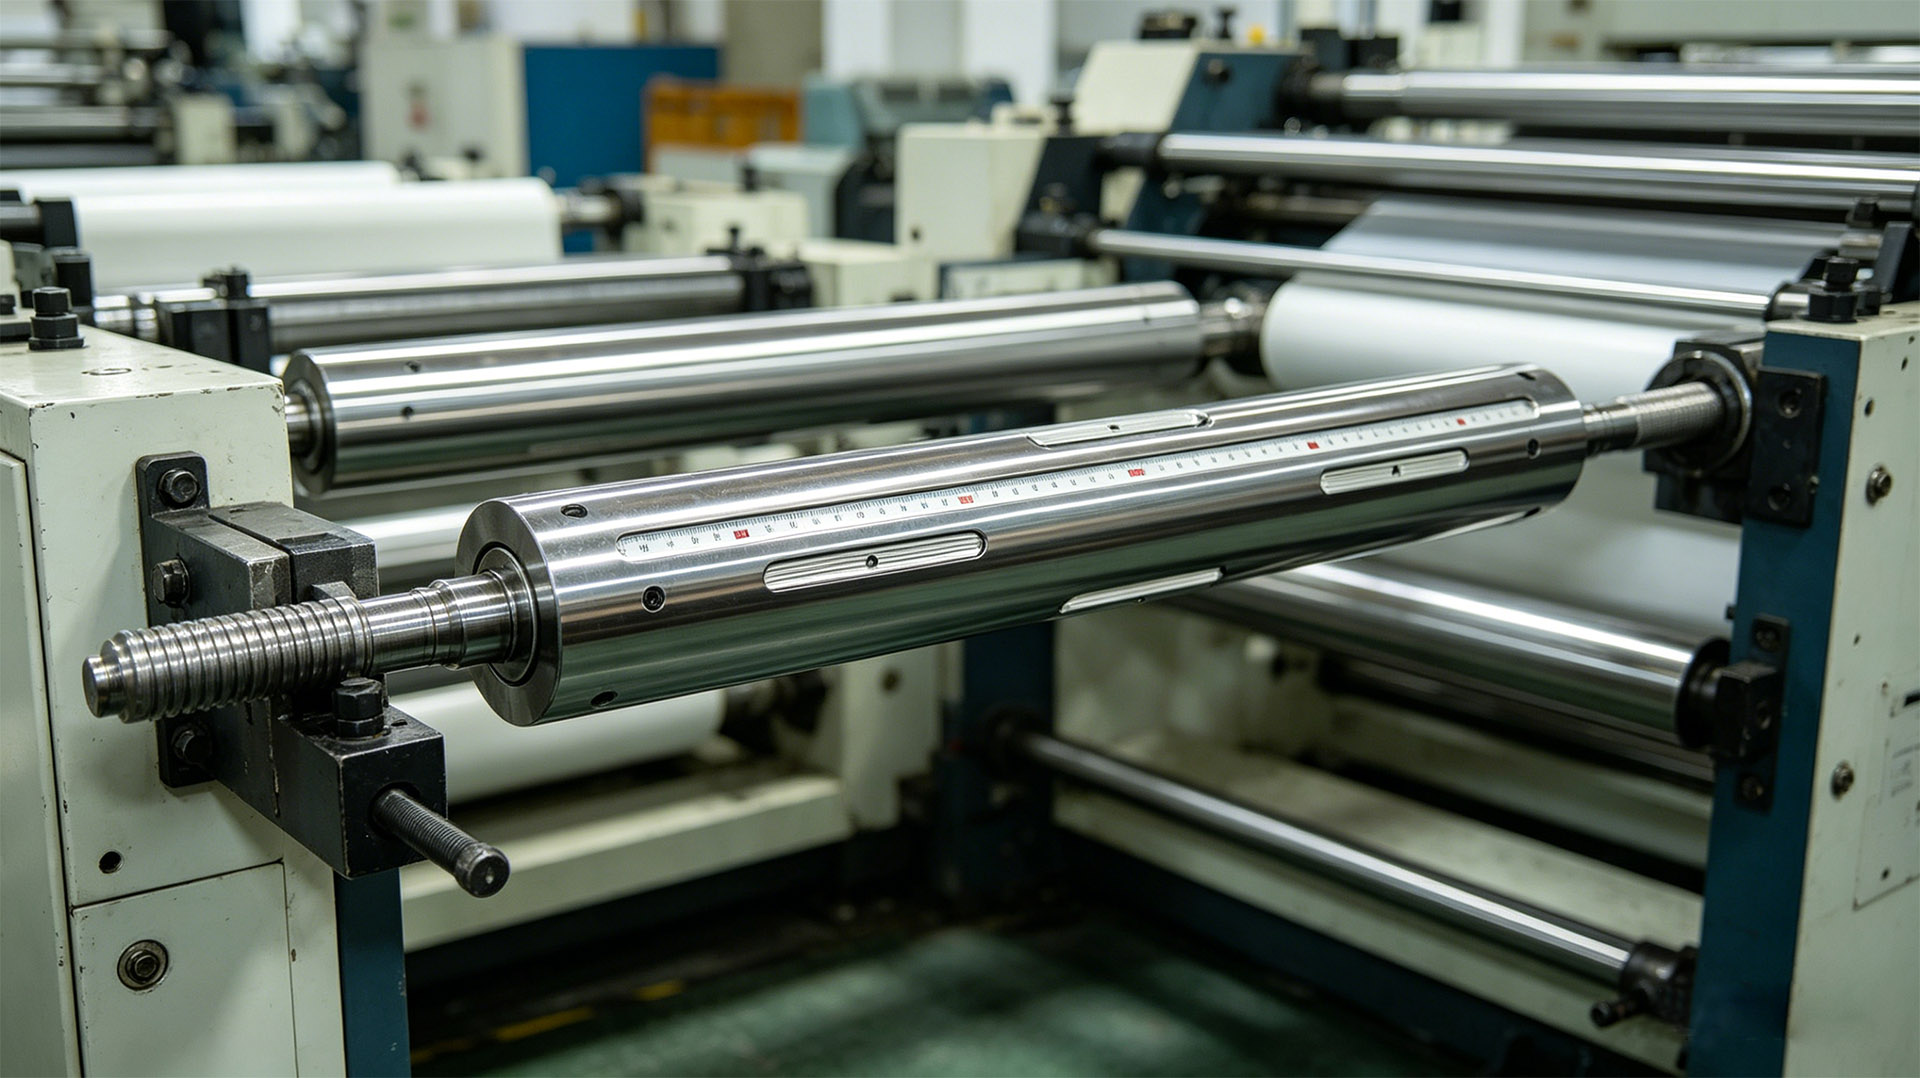
エアシャフトをパネumaticブレーキシステムに統合することは、アンワインドスタンド技術における大きな進歩です。機械式や油圧式の代替方式とは異なり、エアシャフトは即時の圧力制御、比例制動力の発生、および生産再開時に即座に制動を解除する機能を実現します。この応答性は、ウェブ材の取り扱いにおいて極めて重要であり、制御不能な張力は製品のロス、設備の損傷、あるいは安全上の事故を引き起こす可能性があります。高性能なパネumaticブレーキ(エアシャフト搭載)を備えた最新のアンワインドスタンドは、稼働時間の向上、材料品質の改善、作業員の安全性の向上という、明確に測定可能な効果をもたらします。
エアシャフト技術がパネumaticブレーキ性能を支える仕組み
エアシャフトの基本動作原理
エアシャフトは、シャフト本体に取り付けられたロータリーユニオン接続部を介して調整された圧縮空気を取り込むことで作動します。この空気は、シャフト内部の精密に設計されたポートおよび通路を通って、シャフト周囲に配置されたブレーキアクチュエーターへと導かれます。ブレーキチャンバー内に空気圧が高まると、摩擦面が巻き出し中の材料に対して滑らかに接触し、ウェブの保持または減速に必要な制動力を発生させます。エアシャフトの最大の利点は、機械を停止させることなくリアルタイムで圧力を調整でき、操業中に張力や制動応答を微調整できる点です。
空気シャフトと固定式圧縮空気供給源を接続するロータリユニオンは、連続回転下でも気密性を保つよう設計されています。この密閉された接続により、圧力損失や異物混入が防止され、作動サイクル全体を通して制動力を一定に保つことができます。高性能空気式ブレーキでは、空気シャフトを用いて均一な圧力分布を実現し、長時間の生産運転においても予測可能で再現性の高い制動性能を確保します。
圧力変調と制御ダイナミクス
空気シャフトは、操作者の入力や張力センサーからのフィードバックに基づいて空気供給を制御する、内蔵のレギュレーターおよびパイロット式バルブを備えており、圧力を比例的に制御します。巻き取りスタンドが材料の送りを減速させる必要がある場合、空気シャフトにより圧力を徐々に高めることができ、繊細なフィルムや紙を損傷する恐れのある急激な jerk(ジャーキング)を防ぎます。逆に、生産速度が上がった場合には、空気シャフトシステムが圧力を滑らかに解放し、ブレーキが不要なドラッグ(引きずり)を起こさないようにします。このような動的な制御性能こそが、単純なスプリング作動式(オン/オフのみの機能)と比べて、高性能な空気式ブレーキ(空気シャフト搭載)の特徴です。
実際の巻き取り作業では、材料の密度や幅、加工速度が変化しても安定した張力を維持できるエアシャフトの性能が、非常に大きなメリットをもたらします。オペレーターはブレーキ応答を精密に調整でき、材料のロスを削減し、下流工程の品質向上にも寄与します。エアシャフトは、実質的に空気圧ブレーキの神経系として機能し、制御信号を滑らかで比例的な機械的動作に変換します。
エアシャフトシステムの設計上の考慮事項と材料選定
構造用材料と耐圧性能
空気シャフトは、繰り返しの圧力変動、機械的応力、および工業生産施設に典型的な腐食性環境に耐える合金から製造する必要があります。高強度鋼またはアルミニウム合金が標準的な選択肢であり、使用時の圧力要件および想定される耐用年数に基づいて選定されます。高性能空気ブレーキ向けに設計された空気シャフトは、通常60~90psiで動作し、緊急制動時にピーク圧力が100psiに達することもあります。材質の選定は、こうした負荷下で空気シャフトが破損しないことを保証するとともに、工業生産におけるコスト効率も確保することを目的としています。
空気シャフト内の内部ポートは、流量と圧力分布を一定に保つために高精度に機械加工する必要があります。空気シャフトの内部通路にわずかでも不規則な部分があると、制動力のばらつき、振動、あるいは圧力の急変が生じ、性能が低下し、摩耗が加速します。高性能空気ブレーキのメーカーでは、完成品のブレーキシステムに組み込む前に、各空気シャフトが寸法公差および流量仕様を満たしていることを確認するため、品質管理に多大な投資を行っています。
シール技術と保守への影響
エアシャフトでは、ロータリージョイント部に動的シールを採用し、空気の漏れや異物の侵入を防ぎます。ポリウレタンおよびフッ elastomer シールが一般的に使用されるのは、これらの材料が摩耗に強く、温度変化に対しても柔軟性を維持でき、長寿命であるためです。エアシャフト周辺のシール設計は極めて重要であり、わずかな漏れでも制動効率が低下し、圧縮空気の消費量が増加して運用コストが上昇します。保守担当者は、定期的にシールの状態を点検し、摩耗が目視で確認できるようになった時点で交換を行い、またロータリージョイント周辺を清潔に保つことで、エアシャフトシステムの寿命を延ばす必要があります。
最新の高性能空気圧ブレーキでは、メンテナンス負荷を最小限に抑えるため、シール付きロータリージョイントを備えたエアシャフトが採用されています。中には、グリース充填型ベアリングアセンブリを組み込んだ設計もあり、これによりシール交換頻度が低減され、ブレーキの寿命全体を通じた総所有コスト(TCO)が削減されます。
アンワインドスタンド作業における応用と性能実績
ウェブ材加工の活用事例
エアシャフト式空気ブレーキシステムは、連続的な張力制御が重要で、均一なシート品質を確保する必要がある製紙工場で優れた性能を発揮します。エアシャフトによる圧力調整機能により、オペレーターは紙の破断を防止し、厚さばらつきを低減させ、大径ロールへの均一な巻取り密度を維持できます。フィルム押出工程では、プラスチックフィルムを正確な張力で保持して伸びや破れを防ぐ必要がありますが、エアシャフトに組み込まれた空気ブレーキは、こうした繊細な素材を守るための迅速かつ精密な制御を実現します。ラベル、ラミネート材、特殊フィルムなどの加工工程(コンバーティング)においても、エアシャフトシステムのみが信頼性高く提供できる、一貫性と比例性を兼ね備えたブレーキ力を必要としています。
テキスタイル製造でも、エアシャフトを備えた高性能空気圧ブレーキの恩恵を受けています。特に合成繊維や混紡生地を加工する施設では、素材が非常にデリケートなため、このブレーキが有効です。段階的に制御可能な制動力をかけることで、繊維の断線を防ぎ、完成品の外観品質を維持できます。エアシャフト方式により、こうした多様な用途に共通のブレーキプラットフォームを適用でき、在庫管理の簡素化や複数の生産ラインにわたる保守作業の標準化が実現します。
安全性および緊急時対応能力
アンワインドスタンド(巻き出し台)に装備された エアーシャフト 空気圧ブレーキは、作業者が危険や機械の異常を検知した際に即座に緊急停止を実現します。エアシャフトシステムは、スプリングで作動し、空気で解除される構成で設計可能であり、これは圧縮空気の圧力が失われると自動的にブレーキが完全に作動し、材料を固定して暴走を防止することを意味します。このエアシャフトのフェイルセーフ特性は、食品・医薬品・高速包装などの分野において、作業者の安全保護が最優先されるため、安全規制により義務付けられています。エアシャフトブレーキシステムは、回転中のアンワインドスタンドを数十分の1秒以内に停止させることができ、産業用安全基準で求められる応答時間内に収まります。
空気シャフトを空気圧ブレーキ構造に統合することで、機械安全コントローラーや非常停止システムとの連携も簡素化されます。保守・エンジニアリング担当チームは、空気シャフトシステムを圧力低下、速度異常、またはセンサ信号に応答するようプログラムでき、これにより予知保全が可能となり、複雑な生産環境における連鎖的故障を未然に防ぐことができます。
よくある質問
産業用空気圧ブレーキにおける空気シャフトの一般的な使用圧力範囲はどのくらいですか?
ほとんどの産業用空気シャフト式空気圧ブレーキシステムは、通常の生産条件下で60~90psiの範囲で動作します。非常ブレーキ作動時のピーク圧力は、ブレーキの設計や負荷条件によって異なりますが、100psiあるいはそれより若干高い値に達することがあります。空気シャフトは、こうした圧力をその耐用年数(厳しいアンワインド用途において連続運転で通常10~15年)にわたって安全に耐えられるよう、適切な定格および試験を受ける必要があります。
空気シャフト用ロータリージョイントの点検や保守は、どのくらいの頻度で行うべきですか?
エアシャフト用ロータリージョイントは、月1回の目視点検により、可視の漏れ、腐食、損傷がないかを確認する必要があります。エアシャフトシステムに供給される圧縮空気のフィルターおよびレギュレーターは、四半期ごとの保守が必要です。シールの交換時期は、運転時間や使用環境によって異なりますが、一般的には2~5年が目安です。エアシャフトアセンブリの定期的な保守により、圧力損失を防ぎ、生産工程全体で安定した制動性能を確保できます。
エアシャフト式空気圧ブレーキシステムは、既存のアンワインドスタンドに後付けできますか?
既存のアンワインドスタンドの多くは、現代的なエアシャフト空気圧ブレーキシステムに改造できますが、その互換性はシャフトの直径、取付け構成、および圧力要件によって異なります。既存のスタンドについては、専門のエンジニアが点検し、大規模な構造変更を伴わずにエアシャフトシステムを適用可能かどうかを判断する必要があります。エアシャフトブレーキへの改造は、老朽化した機械式ブレーキと比較して、性能と安全性の向上をもたらすだけでなく、機械の実用寿命を延長することにもつながります。

