
 EN
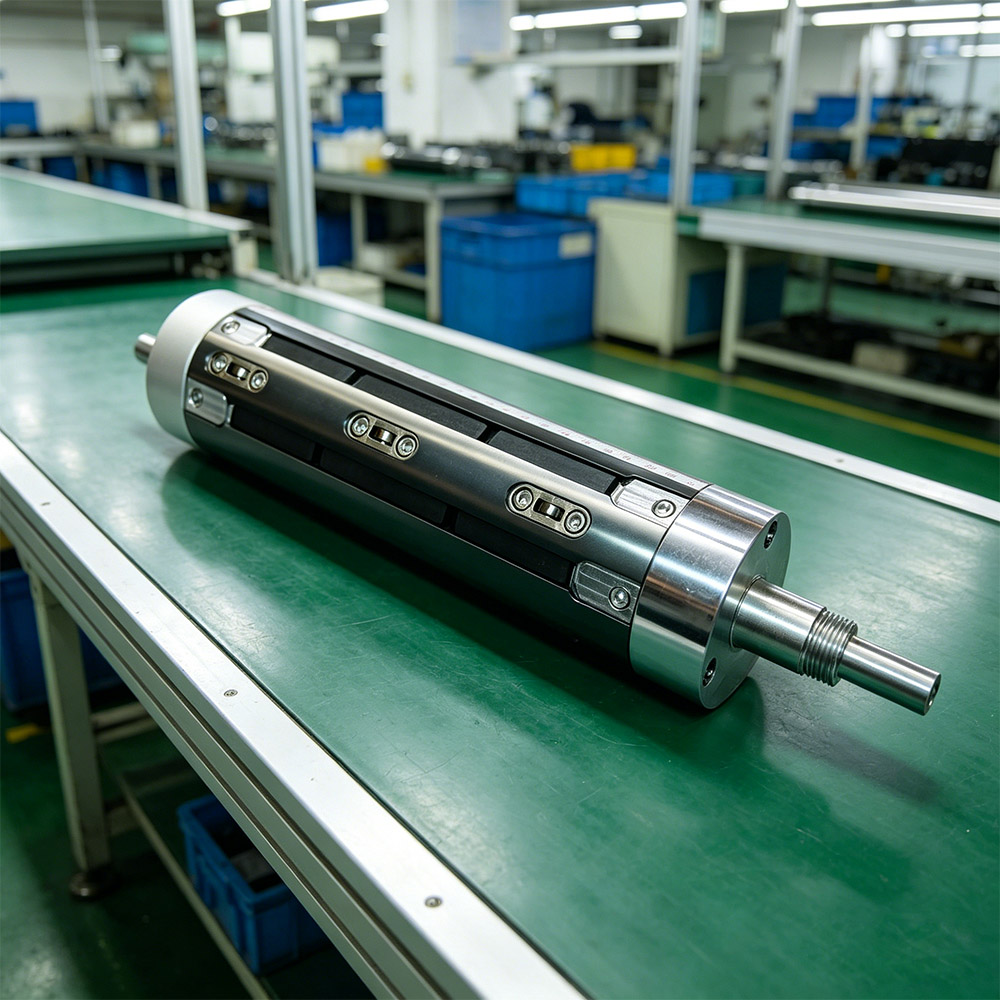
正しい選択 エアーシャフト ティッシュペーパーのリワインディング工程において、エアシャフトの選定は最も重要な判断の一つです。エアシャフトは、リワインディング中に紙幅を保持するための主要な膨張・収縮機構であり、その選定が生産効率、製品品質、運用コストに直接影響します。不適切なエアシャフトを選択すると、張力のむら、紙のしわ、紙幅の断裂、および高額なダウンタイムを招く可能性があります。本ガイドでは、ご使用のティッシュペーパー向けリワインディング用途に最適なエアシャフトを選定する際に考慮すべき要点を順に解説します。
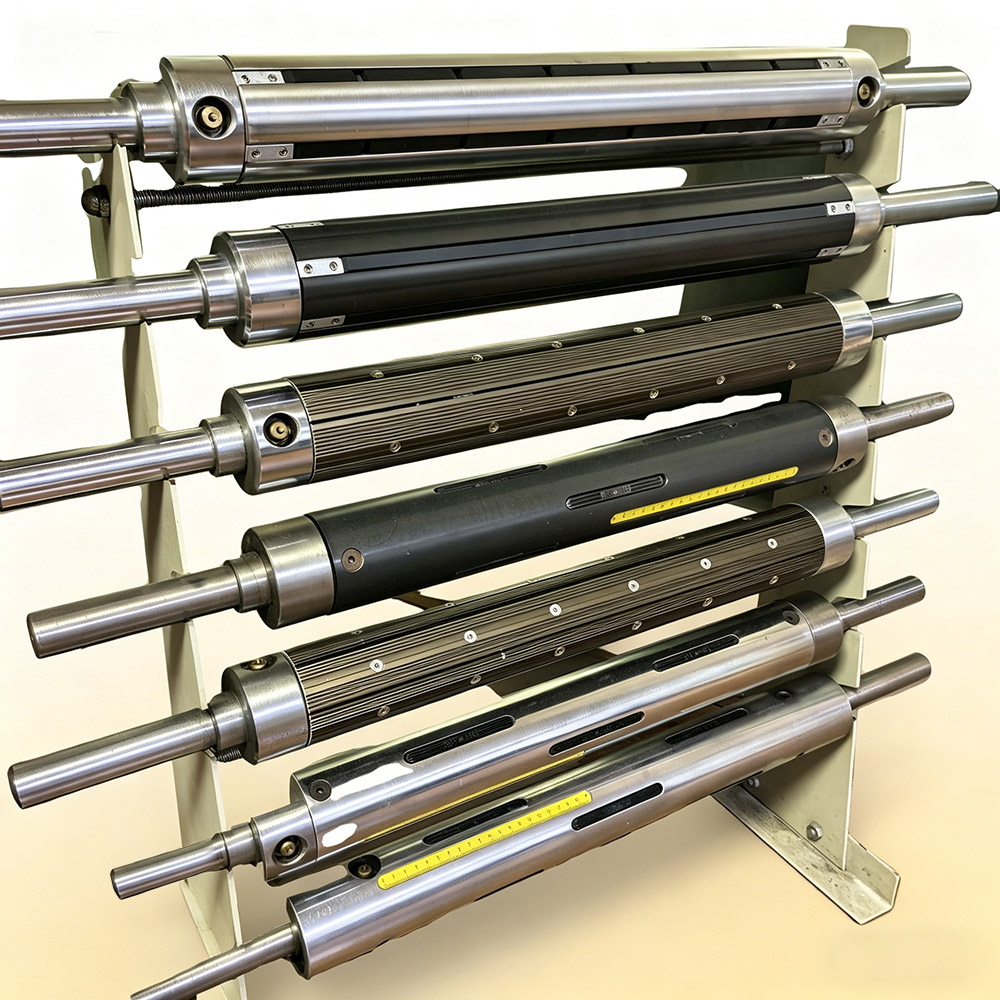
ティッシュペーパー業界では、高速リワインディング工程における繊細な紙素材の取り扱いに、エアシャフト技術が大きく依存しています。エアシャフトは、空気圧を用いて膨張・収縮させることで、紙ロールを非接触で正確に把持・解放でき、製品への物理的ダメージを防ぎます。エアシャフトの機構や性能特性を正しく理解することは、安定したリワインディング速度の維持、ロスの最小化、および顧客仕様の達成に直結します。
エアシャフトのコア技術と性能指標の理解
エアシャフトシステムにおける空気圧軸受設計
エアシャフトの空気圧軸受コアは、シャフト全長にわたって空気圧を均等に分散させるよう設計されており、紙幅全体にわたって一定のグリップ力を発揮します。このエアシャフト構造により、ティッシュペーパーを傷つける恐れのある機械的摩擦点や、張力のむらを生じさせる原因となる要素が排除されます。エアシャフトの空気圧軸受は、内部の通気路を通じて圧縮空気を供給し、シャフト表面と紙ロールの間に極薄の空気膜を形成することで作動します。これにより、紙は金属部品との直接接触を伴わず、確実にグリップされるのです。
適切に設計されたエアシャフトは、紙の厚さや幅が連続的に変化するティッシュペーパー用途において、巻き取り工程全体で圧力の安定性を維持します。エアシャフトは圧力変化に迅速に対応しつつ、作業長手方向全体で均一なグリップ力を保つ必要があります。高品質なエアシャフトシステムでは、空気供給経路の冗長化と、圧力のばらつきを防ぐための高精度設計によるポート構造を採用しており、これによりウェブの位置ずれや巻き取り中のティッシュ破断といった問題を未然に防止します。
エアシャフトの直径および長さ仕様
エアシャフトの選定は、シャフトの直径および長さを、お客様の特定のティッシュ巻き取り用途に適合させることから始まります。エアシャフトの直径は、十分な空気ギャラリー容積を確保できるだけの大きさであると同時に、リワインダーのフレーム内に収まるサイズでなければなりません。標準的なエアシャフトの直径は2インチから6インチまであり、各サイズごとに異なる圧力特性および空気消費量が特徴です。直径が不十分なエアシャフトを選定すると、空気軸受面積が制限され、グリップの安定性が低下し、運転時の必要圧力が高まってしまいます。
エアシャフトの長さを選定すると、紙ロールを保持するためのグリップ面積が決まります。エアシャフトが短すぎると、全幅の紙ウェブをサポートできず、端部の不安定やしわの発生につながります。逆に、大きすぎると空気圧の能力が無駄になり、エネルギー消費が増加します。ほとんどのティッシュペーパーの巻き取り工程では、親ロール幅と同程度か、わずかに長いエアシャフトを選定することで、紙ウェブ全体にわたる全面接触と均一な張力分布を確保します。
エアシャフト選定における重要な性能要因
圧力要件と空気消費量
すべてのエアシャフトモデルには、ティッシュペーパー用途の場合、通常40~100 psi(ポンド毎平方インチ)の特定の作動圧力範囲があります。ご使用になる目標圧力に対応したエアシャフトを選定することで、安定した性能を確保し、漏れやシールの劣化を防ぐことができます。エアシャフトの圧力要件は、コンプレッサーの容量設計および継続的なエネルギー費用に直接影響します。高圧仕様のエアシャフトは紙をより確実に把持できますが、消費する圧縮空気量も増えます。一方、低圧仕様のものはエネルギー消費を抑えられますが、十分な把持力を維持するためには、シャフト径を大きくする必要があります。
エアシャフトの空気消費量は、シャフトの容積、作動圧力、およびサイクル頻度によって異なります。ティッシュペーパー製造における連続巻き取り工程では、空気の漏れを最小限に抑え、圧力を安定して維持できるエアシャフトシステムが必要です。最新のエアシャフト設計では、高精度のシールとバランスの取れたポート構造を採用しており、従来の機械式設計と比較して空気の無駄を20~40%削減できます。エアシャフトを選定する際は、ピーク生産時においても必要な空気流量と圧力を、コンプレッサー供給源が余裕を持って確保できることを確認してください。
温度安定性と熱性能
温度変化は、紙巻取り作業におけるエアシャフトの性能に大きな影響を与えます。エアシャフトの空気軸受は、きわめて精密なギャップ公差に依存しており、シャフト本体が熱膨張を起こすとこの公差が変化します。球状黒鉛鋳鉄やアルミニウム合金など、寸法安定性の高い素材で製造されたエアシャフトを選定することで、温度変化による性能ばらつきを最小限に抑えることができます。エアシャフトは、製紙工場で一般的な環境温度範囲(華氏50~95度、約10~35℃)においても、一貫した性能を維持する必要があります。
空気シャフト内での熱発生は、膨張・収縮サイクルにおける空気の摩擦によって引き起こされます。放熱設計が不十分な空気シャフトでは、長時間の連続運転中に内部温度が上昇し、徐々に圧力が低下します。高品質な空気シャフトシステムでは、通気ギャラリーの設置や最適化されたポート形状など、効率的な放熱を実現する熱管理機能が採用されています。熱的安定性に実績のある空気シャフトを選定することで、補正用の圧力調整を行わずに、作業シフト全体を通じて巻き取り時のグリップ力を一定に保つことができます。
ティッシュペーパーの巻き取り向けアプリケーション特化型選定基準
紙種およびティッシュの単位面積重量への対応
異なるティッシュのグレードには、損傷を防ぎ品質を確保するために、特定のエアシャフト特性が必要です。シングルプライ(単層)ティッシュは、マルチプライ(多層)グレードよりもやさしいグリップ力を必要とするため、より精密な圧力制御と滑らかな圧力上昇・下降特性を備えたエアシャフトを選定する必要があります。また、完成ロールの脱着時に急速に排気できる機能も不可欠で、これにより親ロール表面へのティッシュの圧縮やエンボス痕の発生を防止します。ティッシュメーカーでは通常、紙の基重に応じて最低限必要な圧力を規定しており、基重が大きいほどエアシャフトシステムから求められるグリップ力も高くなります。
ティッシュ製造工程における親ロールの直径は12~30インチと幅広く、エアシャフトはこの全直径範囲にわたって一貫したグリップ力を確保する必要があります。ロールの巻き取り中に直径が増加してもグリップ力を均一に保つためには、適応的圧力補償機能を備えたエアシャフトを選定することが有効です。また、巻き取りサイクル開始時の迅速なエア充填と、完成ロールをエアシャフトから取り外す際の組織傷防止のために必要となる同程度の応答性を持つ排気性能を兼ね備えたエアシャフトを選定しなければなりません。
速度および生産能力に関する検討事項
高速なティッシュの巻き取りには、圧力指令に即座に応答し、遅れやオーバーシュートのないエアシャフトが必要です。エアシャフトの圧力応答時間は、方向転換時や緊急停止時のウェブ滑り防止性能に直接影響します。迅速応答型の空気通路を備えたエアシャフトを選定することで、巻き取り速度が分速800~1200フィートという高速域でも、グリップ力が安定し、応答性も確保されます。また、エアシャフトは、膨張・保持・収縮モード間の高速切り替えを遅滞なく行える必要があります。そうでないと、紙ウェブに損傷を与えるおそれがあります。
ティッシュ製造工程における生産効率は、エアシャフトの信頼性と安定性に直接影響されます。頻繁な再キャリブレーションを要したり、圧力ドリフトが発生するエアシャフトは、生産速度を低下させ、不良品率を高めます。高速ティッシュ用途での実績豊富なメーカーが開発した堅牢なエアシャフトを選定することで、工場の計画生産目標達成が確実になります。エアシャフトへの投資は、ダウンタイムの削減、不良品率の低減、および巻き取り工程に対するオペレーターの信頼向上という形で、長期的に高いリターンをもたらします。
よくある質問
私のティッシュ巻き取り工程には、どのサイズのエアシャフトが必要ですか?
エアシャフトのサイズは、親ロールの幅と使用するティッシュのグレードに必要なグリップ力によって異なります。実際の紙幅を測定し、その寸法に合致するか、または両側それぞれ最低でも12.7 mm(0.5インチ)以上長いエアシャフトの長さを選んでください。ティッシュ用途では、エアシャフトの直径は通常3~5インチ(約76~127 mm)が適しています。これにより、十分な空気圧力を確保しつつ、標準的なリワインダー・フレームにも対応できます。ティッシュの単位面積重量や生産速度に応じた具体的なエアシャフト仕様については、設備メーカーにお問い合わせください。
エアシャフトの点検や交換は、どのくらいの頻度で行う必要がありますか?
適切に保守管理されたエアシャフトは、連続的なティッシュペーパー生産において通常3~5年間安定して動作します。エアシャフトのシールは四半期ごとに摩耗を確認する点検を実施してください。また、圧力のドリフトや応答の遅れが見られるエアシャフトは、直ちに整備が必要です。空気ギャラリー部に永久変形が生じた場合は、コスト面から見て修復が非現実的となるため、交換が必要になります。また、圧縮空気システムにおける定期的な空気ろ過および湿気管理を実施することで、汚染によるシール劣化を防ぎ、エアシャフトの寿命を大幅に延長できます。
1つのエアシャフトで複数のティッシュグレードに対応できますか?
ほとんどのエアシャフト設計では、物理的な交換ではなく、圧力設定の調整によって複数のティッシュグレードに対応しています。エアシャフトは、通常、その定格範囲内で作動圧力を調整するだけで、1リームあたり15~40ポンドのティッシュ重量に対応できます。ただし、単層ティッシュと厚手の多層ティッシュを頻繁に切り替えて生産する場合、非常に微細な圧力制御が可能なエアシャフトを選定することで、あらゆるグレードにわたって最適な性能を確保できます。また、一部のエアシャフトシステムには、独立した圧力ゾーンを備えたデュアルギャラリー構造が採用されており、多様な製品ラインにさらに柔軟に対応できます。

