
 EN
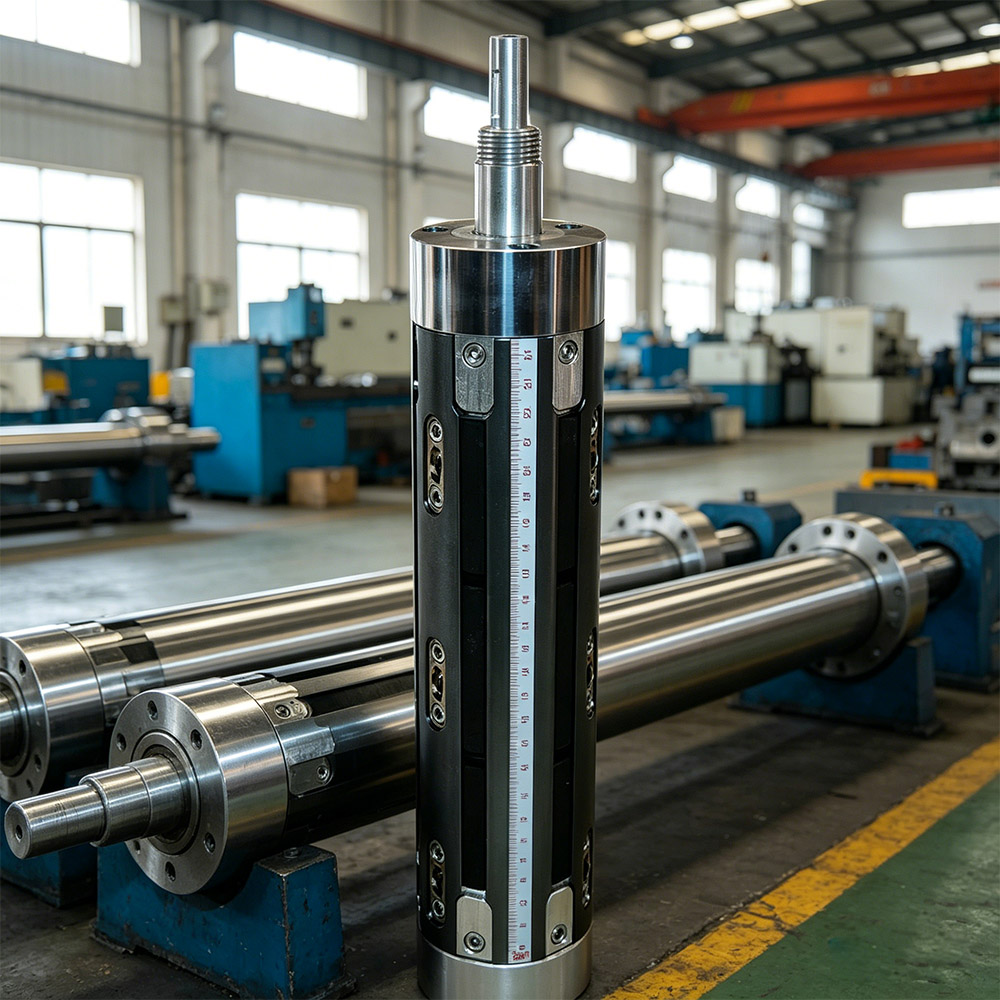
空気シャフトは、厳しい産業用途において振動ゼロ運転を実現するための機械工学における重要な革新です。従来の機械式シャフトとは異なり、空気シャフトは圧縮空気の圧力を利用して部品を高精度に膨張・中心合わせします。これにより、振動や騒音、早期摩耗の原因となる摩擦や不均衡を解消します。高速紡績機械、印刷機、コンバーティング装置など、高精度が求められる設備を運用する製造事業者にとって、高品質な空気シャフトへの投資は、製品品質の向上、ダウンタイムの削減、設備寿命の延長に直結します。空気シャフトの動作原理とその重要性を理解することは、今日の高精度が求められる産業環境において、操業効率を最適化し、競争優位性を維持しようとするすべての施設にとって不可欠です。
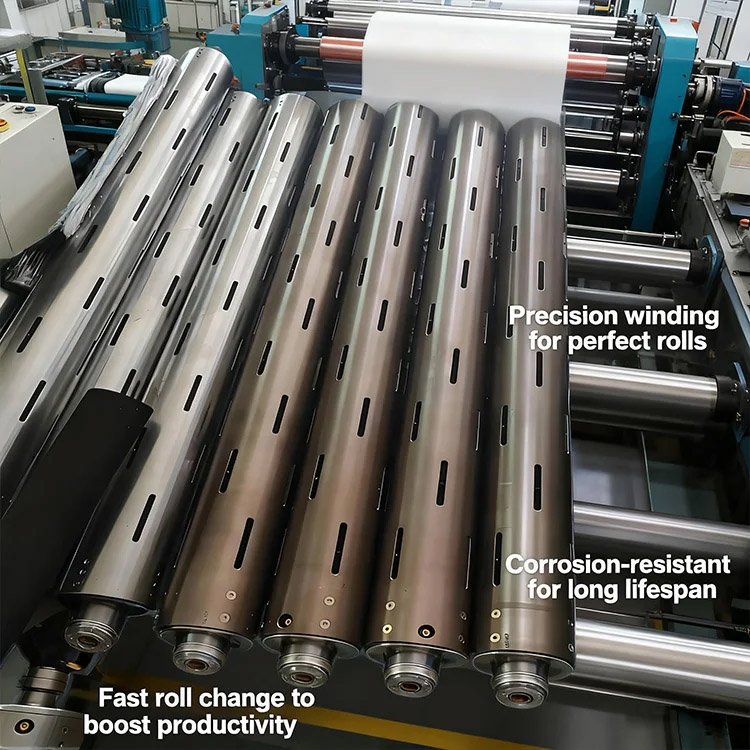
エアシャフトの工学的設計は、空気圧原理と機械設計を組み合わせることで、従来の固定式シャフトでは実現できない性能を達成します。適切にバランスが取られ、キャリブレーションが行われたエアシャフトは、一定の中心保持力を維持し、支持するローラーや部品全体に荷重を均等に分散させ、被加工物の直径や材質特性のわずかな変動にも自動的に対応します。この適応性により、材質仕様が頻繁に変わる工程や、機械式締結だけでは満たせない厳しい公差要求が求められる環境において、エアシャフトは特に高い価値を発揮します。施設管理者およびプロセスエンジニアにとって、最適なエアシャフトを選定するには、用途に応じた要件を正確に把握し、必要な空気圧を算出し、既存の設備構成との互換性を確認することが不可欠です。
エアシャフトの基本動作原理
空気圧による膨張と高精度センター取り
空気シャフトの基本原理は、シャフトの全長にわたって配置された空気圧室に圧縮空気を導入することにあります。この空気圧によって、エラストマー製のスリーブやセグメントが徐々に膨張し、取り付けられた部品を油圧式と同様の安定性で把持・中心位置決めします。この構造の優れた点は、機械式のキーまたはウェッジが避けられない偏心や振れを生じさせるのに対し、シャフト全長にわたって均一なクランプ力を発生できることにあります。生産ライン向けに空気シャフトを採用するということは、固定位置の剛性クランプを、圧力制御による柔軟なクランプへと置き換えることを意味し、わずかな設置誤差や部品の摩耗があっても、常に完璧な同心度を維持できます。
動的バランスによる振動低減
振動の原因は、バランスの不均衡、軸心のずれ、および負荷分布の不均一性にあります。これらは、エアシャフトが解決するまさにその課題です。エアシャフトは、部品を回転軸に対して同心に正確に位置づけ、一定の圧力を維持することで、高速回転時に生じる動的不平衡を自然に低減します。この振動低減効果は、繊維製造、ラベル印刷、フィルム加工などの分野において、製品品質のばらつきを直接改善します。これらの分野では、わずかな振動でも目視可能な欠陥、位置ずれ(レジストレーションエラー)、あるいは品質低下を引き起こします。エンジニアからは、用途に適したエアシャフトへアップグレードすることで、回転速度や具体的な使用条件に応じて、振動振幅が50~70%低減されたとの報告が一貫して寄せられています。
エアシャフト技術が特に優れた産業用途
繊維・コンバーティング製造
繊維および加工産業は、エアシャフトの革新が最も求められる主要市場です。ここでは、精度・速度・一貫性が製品の実用性を左右します。このような環境では、エアシャフトは布地・紙・フィルム・ラミネートなど各種材料を巻き取ったロールを支持し、500rpmを超える高速回転においても、ワブル・フランター・横ブレなどの不具合を一切生じさせず、完璧な中心位置を維持しなければなりません。エアシャフトの基本原理である空気圧方式は、こうした用途に最適です。というのも、繊維工場では通常、すでに圧縮空気設備が整っており、新たなインフラ投資を必要としないためです。接着・コーティング・切断などの加工を行う加工業者にとっても、エアシャフトは極めて大きなメリットがあります。基材の位置を0.1mm単位の公差内で確実に保持できるため、品質不良を招くことなく、高精度な加工や処理が可能になります。
印刷・コーティング・ラミネーション装置
印刷およびコーティング工程において、基材の位置決め精度(レジストレーション)とウェブ追従精度は、印刷品質および材料収率を左右する重要な要素です。エアシャフトは、アプリケータヘッド、印刷ステーション、仕上げ装置の直下でウェブ基材を常に正確に中心に保つため、こうした用途に特に優れています。エアシャフトが提供する自動的な中心位置制御機能により、張力の変動や周囲湿度による基材のわずかな寸法変化が生じても、シャフトが自ら最適な位置を維持します。この自動補正機能によって、レジストレーションマークの必要がなくなり、位置ずれによる接着剤の押し出し(スクイーズアウト)が防止され、許容範囲外の印刷・コーティングに起因するロスも低減されます。コーティング工程向けにエアシャフトを選定する際は、均一な圧力分布を実現するのに十分な表面積を有すること、およびご使用のローラーまたはマンドレルの直径に適合する構造・仕様であることを確認してください。
選定・設置・性能最適化
エアシャフトのサイズおよび圧力仕様
エアシャフトの適切なサイズ選定には、安全な圧力制限を超えないこと、および部品への損傷を防ぐことを前提として、特定の負荷を支えるのに必要なクランプ力を正確に算出することが不可欠です。エアシャフトの選定は、まず必要保持力を決定することから始まります。この保持力は、ロールの重量、回転速度、および加工中に作用する水平方向の負荷に依存します。ほとんどのメーカーでは、お客様の具体的な要件に応じて、エアシャフトの空気室構造やエラストマーの硬度(デュロメーター値)を最適にマッチさせるための選定チャートや技術支援を提供しています。エアシャフトの設置にあたっては、圧縮空気の品質に特に注意が必要です。すなわち、内部シールを損傷する可能性のある微粒子を除去するためのフィルター処理と、定格作動圧力の±5~10%以内に圧力を正確に調整する必要があります。圧力仕様の不適切な設定は、エアシャフトの性能低下を招く最も一般的な原因であり、スリップ、中心位置のずれ、あるいはシールの早期摩耗などを引き起こします。
保守管理手順および長期信頼性
エアシャフトの寿命は、基本的に適切な保守管理と環境保護に大きく依存します。内部のエラストマー部品、シール、および空気通路は、汚染された空気、過度な熱、湿気から保護する必要があります。これらの要因は材質の劣化を招き、性能を損なうおそれがあります。定期的なエアフィルター交換、圧力調整器の校正、外装部品の目視点検(損傷や摩耗の確認)を含む予防保守計画を確立してください。エアシャフトは生産現場で通常連続運転されるため、多くの施設では、圧力の安定性、部品のクリープ、温度変化などの指標をモニタリングする予知保全を導入しています。これにより、故障が発生する前にシールの劣化を予測できます。適切に保守管理された高品質なエアシャフトは、使用頻度や応用条件の厳しさに応じて、5~10年を超える実用寿命を発揮します。
よくある質問
エアシャフトが安全に達成できる最大回転速度はどれくらいですか?
エアシャフトの最大回転速度は、主にシャフトの直径、エラストマー材質の仕様、およびベアリング支持構造によって決まります。産業用グレードのエアシャフト製品の多くは、安全に1500~2000rpmで運転できますが、特殊な高速設計では3000rpmを超える場合もあります。制限要因となるのは、通常、エラストマー部品に作用する遠心力と、高回転時に発生する摩擦熱です。必ずメーカーの仕様書を確認し、ご使用のアプリケーションにおける回転速度が選定したエアシャフトモデルの定格範囲内であることを検証してください。設計上の回転速度限界を超えると、シールの破損、エラストマーの劣化、あるいは制御不能なシャフト回転による安全上の危険性が生じるおそれがあります。
エアシャフトは従来の機械式固定方法と比べてどう異なりますか?
エアシャフトは、従来のキー式、ウェッジ式、収縮嵌合式などの固定方法に比べ、同心度の優れた性能、負荷の適応的分散、迅速なロール交換機能、および機械的応力集中点の排除という、いくつかの明確な利点を備えています。従来の固定方法では、その剛性構造に起因する振れ(ランアウト)や幾何学的不完全性が避けられませんが、エアシャフトは、わずかな取付誤差があっても動的に中心を保つことができます。頻繁なロール交換が必要な施設や、製品仕様が多様な現場では、エアシャフトの利便性と高精度が、空気圧設備への投資および関連する規制対応訓練のコストを十分に上回る価値を生み出します。
エアシャフトが作動中に圧縮空気の供給が停止した場合、どうなりますか?
運転中に圧縮空気の供給が停止すると、エアシャフトは中心保持力と空気圧によるグリップ力を失い、支持している部品が滑動したり横方向にずれたりする可能性があります。最近のエアシャフトの多くは、空気圧が所定の下限値を下回った場合に自動的に作動する機械式安全ロックやバックアップ保持機構を備えており、部品が急激に飛び出すといった重大な事故を防いでいます。ただし、予期せぬ圧力低下は生産を中断させ、空気供給システムの信頼性を速やかに回復させるための緊急点検を必要とします。設備管理者は、生産停止リスクを最小限に抑えるため、冗長構成の空気圧縮機システム、バックアップ用サージタンク、および圧力監視アラームを導入すべきです。

