
 EN
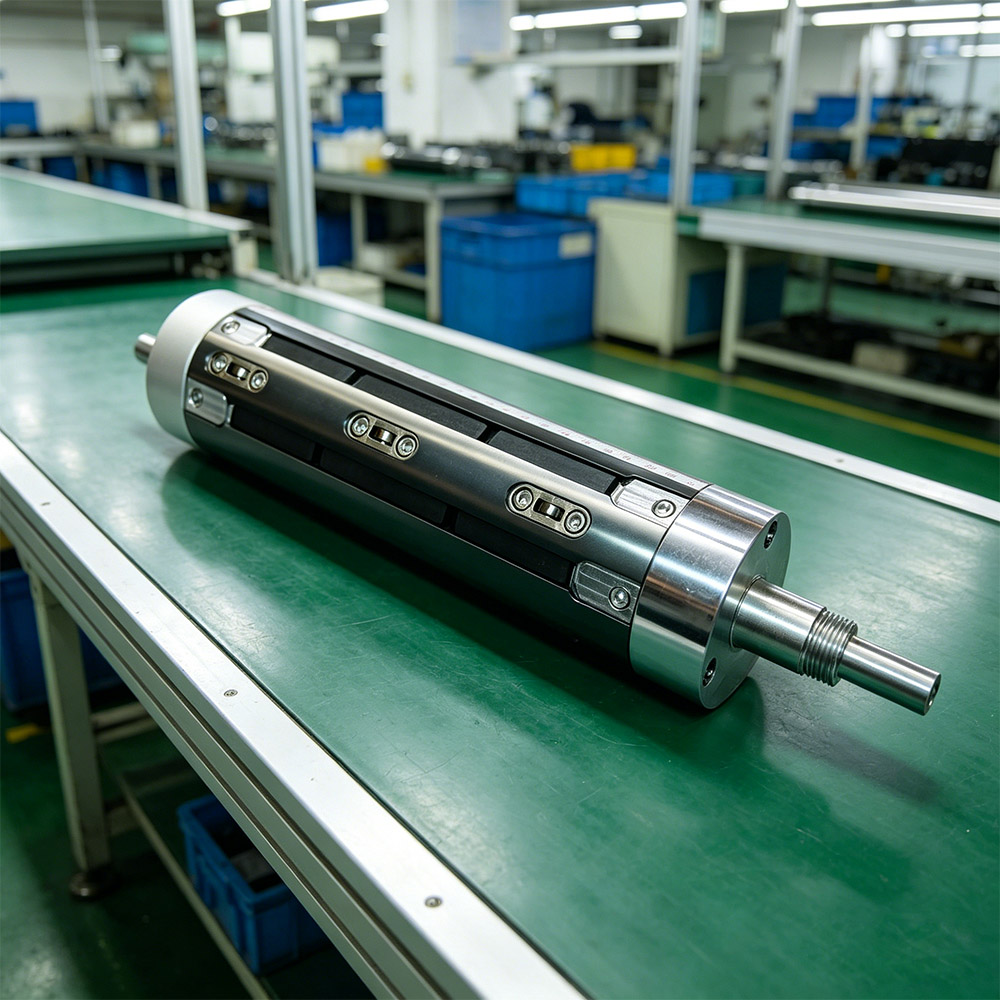
コアのズレは、特に繊維・加工・製造分野などの産業用機械において、最もコストがかかる運用障害の一つです。これらの分野では、エアシャフトが生産工程の根幹を支える重要な役割を果たしています。エアシャフトは、作業中に材料や部品を保持・位置決めする高精度な部品ですが、コアがズレると、生産ライン全体が停止し、材料のロスや設備の損傷を招く可能性があります。このような障害を未然に防ぎ、操業効率を守るためには、エアシャフトの適切な保守が不可欠です。定期的なエアシャフトの保守は、設備の寿命を延ばすだけでなく、緊急修理の発生を減らし、製品品質の向上や工場全体での安定した生産性の維持にも貢献します。
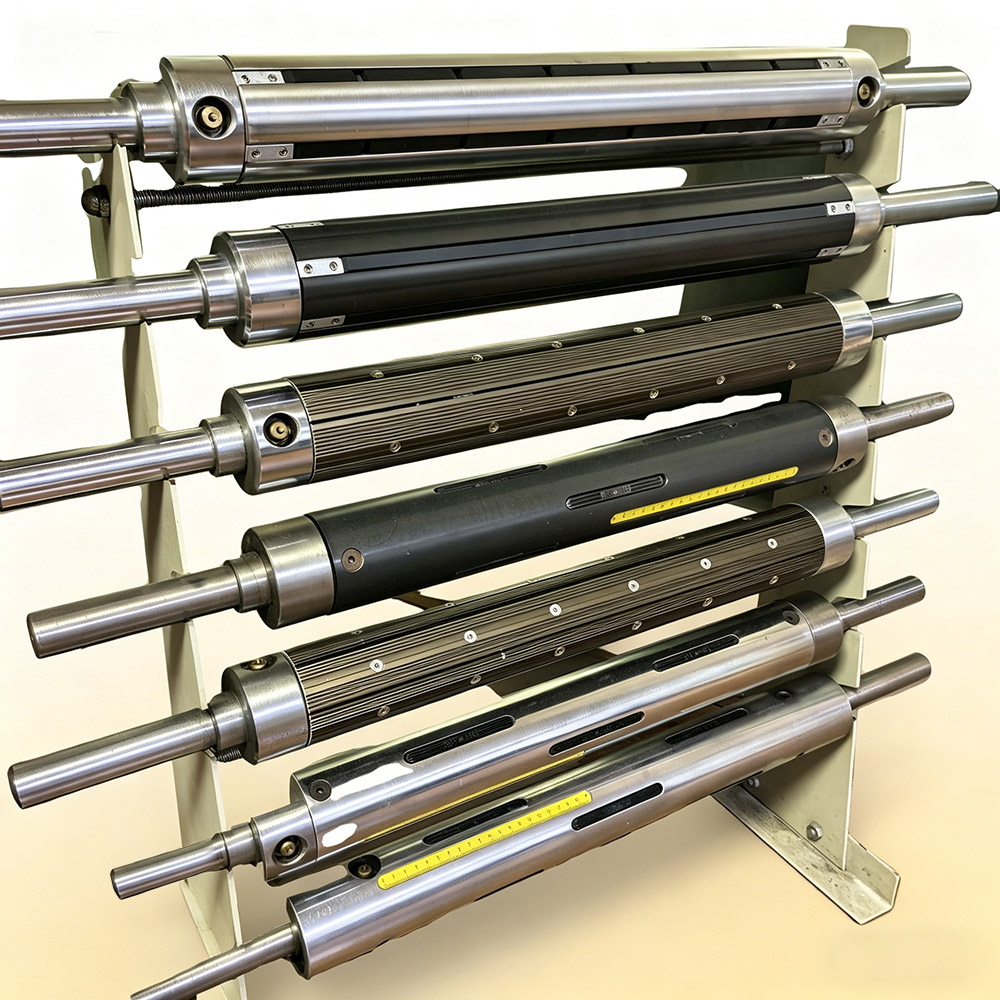
エアシャフトの性能は、その使用期間を通じて、正確な圧力バランスの維持、適切な潤滑、および清潔な取付け面の確保に依存します。エアシャフトは、制御された空気圧を利用して膨張力を生み出し、材料やコアチューブを変形や滑りを起こさずに確実に把持します。保守作業が不十分になると、汚染、圧力の低下、シールの劣化が重なり、コアの滑りが避けられなくなる状況が生じます。本ガイドでは、産業現場のオペレーターがエアシャフトシステムを信頼性高く運用し、高コストなコア滑り事故を未然に防ぐために実施すべき、基本的な保守手順、点検方法、および予防策について解説します。
エアシャフトの動作原理と滑りのメカニズム
エアシャフトの圧力システムの仕組み
エアシャフトは、内部のチャンバーに制御された空気圧を供給し、その膨張力で巻芯や被保持材を押し付けることで作動します。精密に設計されたエアシャフトは、機械式の締結具や破壊的な圧縮を必要とせずに、被保持物を均一な保持力で確実に固定します。この空気圧膨張方式では、スリップや装着部品のずれを防ぐため、運転中を通して圧力を一定に保つ必要があります。シールの劣化、空気漏れ、あるいはシステム全体の劣化などによりエアシャフトの圧力が低下すると、保持力が急激に弱まり、巻芯が滑ったり、意図した負荷伝達経路とは無関係に回転したりするおそれがあります。
巻芯のスリップの根本原因
コアのスリップは、エアシャフトが提供する保持力が、材料の張力、回転力、または位置荷重に抵抗するために必要なしきい値を下回ったときに発生します。最も一般的な原因には、内部圧力を逃がすほど摩耗・損傷したシール、シール性能を低下させる汚染されたエア供給、および徐々に進行する圧力低下を見逃すほど不十分な保守計画があります。また、エクスパンション部品と装着されたコアとの間で適切な接触が得られないよう、表面に汚れが付着している場合にも、エアシャフトでスリップが発生することがあります。エアシャフトシステムを定期的に点検・保守しなければ、こうした故障要因が知らないうちに蓄積し、最終的には生産を中断する重大なスリップへとつながります。
エアシャフトの必須保守手順
定期的な圧力監視および試験
空気シャフトの設置において、コアのスリップを防止するための基本は、一定の空気圧を維持することです。毎日の目視点検と週1回の圧力計測を含む、文書化された圧力監視スケジュールを確立し、システムの性能を長期にわたり追跡できるようにしてください。空気シャフトは、指定された作動圧力を狭い許容範囲内で維持する必要があります。5%を超える偏差が生じた場合は、直ちに原因を調査し、是正措置を講じる必要があります。空気シャフトシステムの重要な箇所(供給ラインおよびシャフト本体)に圧力計を設置することで、問題が発生した際に圧力低下の正確な発生箇所を特定できます。定期的な圧力試験を実施すれば、生産停止を招くコアのスリップが発生する前に、シールの劣化や空気漏れを早期に検知する「早期警戒システム」が構築されます。
シールの点検および交換
エアシャフト内のシールは、圧力の密閉性を維持し、スリップを引き起こす空気漏れを防ぐため、最も重要な摩耗部品です。メーカー推奨に加え、施設の使用頻度(デューティーサイクル)を踏まえて、予防的な交換スケジュールを策定してください。多くの産業用途では、運転時間や環境条件に応じて、年1回または半年ごとのシール交換が有効です。点検時には、シール表面に亀裂、硬化、あるいは目視で確認できる摩耗痕がないかを確認し、エアシャフトの保持機能が間もなく失われる兆候を早期に捉えます。シールの劣化が始まると、圧力損失は指数関数的に加速するため、定期的な目視点検と圧力モニタリングによる早期発見が、コアのスリップ防止にとって極めて重要です。交換用シールは、清潔で乾燥した場所に保管し、メンテナンス作業中には交差汚染や機械的損傷を避けるため、正しい手順で取り付けを行ってください。
エア供給システムの清浄性
汚染された圧縮空気は、エアシャフトの信頼性を損なう最も見過ごされがちなリスクの一つであり、シールの早期劣化およびコアのスリップを直接引き起こします。エアシャフト部品に供給される前に、圧縮空気から粒子状物質、水分、油ミストを除去する多段式フィルター装置を導入してください。適切なマイクロン数(目開き)のエアフィルターを設置し、定期的に点検・交換を行ってください。詰まったフィルターは、スリップ防止に必要な十分な圧力をエアシャフトに供給できなくなります。また、エアシャフトシステムには、冷却式または吸湿式ドライヤーによる除湿も不可欠です。水蒸気は加圧チャンバー内部の腐食を招き、シールの劣化を加速させます。フィルターの状態は月1回点検し、メーカーが推奨する圧力降下値に基づいてフィルター要素を交換することで、シールの健全性を保ち、一定のグリップ力を維持できる清潔で乾燥した空気をエアシャフトに供給できます。
点検手順と予知保全戦略
目視および触診による検査方法
エアシャフトの定期的な目視点検を実施し、コアのスリップや機器の故障が発生する前に、外部から確認できる異常兆候を早期に発見してください。シール部周辺に見える油汚れ、結露、変色などは、エアシャフト内部のシール劣化や圧力漏れを示すサインです。システムが加圧された状態で、エアシャフトの膨張具合を手で確認しましょう。正常なエアシャフトは、均一かつ滑らかに膨張し、途中で停滞したり、完全に膨張しなかったりすることはありません。また、すべての接続部、継手、ホース取付部について、圧力漏れや緩みによる不具合がないかも確認してください。こうした触覚的・視覚的な点検は数分で済みますが、生産中の予期せぬコアスリップを未然に防ぐための極めて重要な早期警戒信号となります。
潤滑および表面処理
適切な潤滑は、エアシャフト内のすべての可動部品のスムーズな動作を維持し、シール性能を損なう恐れのある金属表面の腐食から保護します。メーカーが推奨する潤滑剤のみを使用し、指定された周期で適切に塗布してください。過剰潤滑は異物の付着を招き、一方、潤滑不足は摩擦を生じ、エアシャフト内部の摩耗を加速させます。また、エアシャフトの外側を定期的に清掃し、たまったほこり、紙繊維、その他の異物を取り除くことで、シール機能や圧力室の正常作動を妨げる事象を防ぎます。高湿度や化学薬品への暴露といった過酷な環境下でエアシャフトを運用する場合は、空気圧機器向けに設計された防食コーティングを施すことで、構造的強度の低下や圧力漏れによるコアのずれを防止できます。
文書管理および予測傾向分析
施設内のすべてのエアシャフトについて、圧力測定値、点検結果、保守日時、および運転中に観察された異常を含む詳細な保守記録を継続的に管理してください。この記録は、保守の傾向を明らかにし、エアシャフトシステムの部品が故障する前に交換時期を予測するための歴史的データとして活用されます。月ごとの圧力推移を分析し、シールの劣化が進行している兆候である徐々に低下する圧力を早期に検出してください。たとえ月1%程度の圧力低下であっても、エアシャフトのシールが劣化し始めているサインであり、速やかに交換計画を立てる必要があります。記録された傾向に基づく予知保全は、緊急修理に比べて大幅なコスト削減につながり、未検出のエアシャフト劣化によって引き起こされるコアのズレ(スリップ)による生産中断を未然に防ぎます。
コアのズレ(スリップ)リスクを最小限に抑える運用上のベストプラクティス
適切なローリング材の装着と圧力のキャリブレーション
エアシャフトを設計仕様の範囲内で使用することで、パネumaticシステムが通常の生産条件下でコアの滑りを防ぐのに十分なグリップ力を維持できます。推奨最大圧力以上でエアシャフトを運転してはいけません。過剰加圧はシールの摩耗を早め、部品の寿命を短縮し、すべてのパネumatic接続部に不要な応力を与えるためです。逆に、メーカーが定める最低圧力未満で運転すると、荷重を確実に保持するのに十分なグリップ力が得られず、加速時や負荷の急増時にコアが滑る可能性が高まります。各エアシャフトの用途ごとに必要な正確な圧力を明記した運用手順を策定し、作業者が毎シフト開始前にこの設定を確認するよう教育してください。これにより、一定の保持力を維持できます。
環境制御および機器保護
動作環境は、極端な温度、湿度、化学物質への暴露が劣化を加速し、コアのスリップを引き起こすため、エアシャフトの性能およびシールの寿命に直接影響します。寒冷環境では、圧縮空気がエアシャフト内部で凝縮し、圧力室を閉塞する氷の形成を招くほか、空気圧式グリッピング機構の適切な膨張を妨げます。高温環境では、シール材の軟化が進行し、エアシャフト構造内のエラストマーが早期に劣化します。実用可能な場合は、環境制御、断熱措置、または保護カバーを導入して、メーカー推奨の温度範囲内でのエアシャフト運用を維持し、シール性能の低下や圧力漏れ(これによりスリップが生じる)を防ぐため、湿気への暴露を最小限に抑えてください。
よくある質問
コアのスリップを防ぐために、エアシャフトはどのくらいの頻度で点検・整備すればよいですか?
ほとんどの産業施設では、重要な生産用エアシャフトシステムについて、四半期ごとの点検スケジュールを定め、毎月の圧力監視と年1回のシール交換を行うべきです。具体的な点検間隔は、稼働時間、負荷率、周囲環境などに応じて異なります。特に、汚染された環境下で高速運転を行う場合は、エアシャフトの包括的な点検・整備を月1回実施する必要がある場合があります。設備メーカーが提供する保守マニュアルを確認し、自社施設における圧力の推移データや過去のスリップ発生履歴を踏まえて、エアシャフトの信頼性を最適化するよう点検スケジュールを調整してください。
エアシャフトの圧力低下を示す警告サインにはどのようなものがありますか?
エアシャフトの劣化が進行している場合、以下のような警告サインが観察されます:膨張時の感触が徐々に鈍くなる、シール部周辺に目に見える油汚れが付着する、接続部から空気のヒス音が聞こえる、生産中に保持力が不安定になる(これはコアのスリップ発生の前兆となる場合があります)。オペレーターが手動操作時にエアシャフトの反応が遅い、あるいは鈍いと報告した場合は、すでに圧力低下が始まっている可能性が高く、生産停止を防ぐため、直ちに保守作業の予約が必要です。圧力計の読み取り値が基準仕様値から5%以上低下している場合、エアシャフトの即時点検およびシールの整備が必要です。
コアのスリップは、エアシャフトの保守以外の要因によっても引き起こされることがありますか?
適切なエアシャフトのメンテナンスを実施していれば、ほとんどのコア滑り事故は未然に防げますが、材質の劣化、コア仕様の不適切さ、あるいは過大な負荷などによっても、エアシャフトが正常に機能している場合でも滑りが生じることがあります。したがって、単にメンテナンス不良が原因と断定する前に、まず使用中のコア材質とエアシャフトのグリップ面との適合性を確認し、またグリップ面が使用限界を超えて摩耗していないかも点検してください。ただし、適切な圧力設定で正しくメンテナンスされたエアシャフトであれば、ほぼすべての通常運転条件下で滑りを防止できます。このため、本障害モードを低コストで解消するには、まずメンテナンスの徹底が最も効果的かつ経済的な対策となります。

